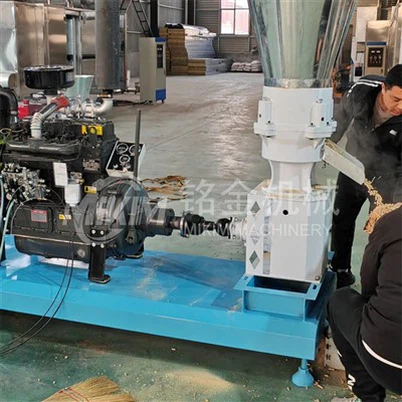
Hoe debuggen een pluimveevoerpelletmachine?
Laat een bericht achter
Debuggen van apparatuur
1. Voordat u het debuggen van de pelletvoermachine,De eerste taak is om bekend te zijn met het hele proces en de functies en effecten van elke specifieke apparatuur diep te begrijpen.
2. Tijdens het foutopsporingsproces moeten de voorwaarden één voor één worden geëvalueerd en de verpletterende deeltjesgrootte van de breker die overeenkomt met het matrijsgat van de gebruikte pelletizer moet worden begrepen. De deeltjesgrootte controle van de grondstof is cruciaal. Het moet niet te grof of te fijn zijn, maar moet binnen een geschikt bereik worden gecontroleerd. Het wordt aanbevolen om de volgende ideale deeltjesgrootteverdeling te volgen:
Het deel met een deeltjesgrootte van meer dan 3,35 mm moet onder 1%worden geregeld;
Het deel met een deeltjesgrootte die meer dan 2. 0 mm mag niet hoger zijn dan 5%;
Het deel met een deeltjesgrootte boven 1. 0 mm zou ongeveer 20% van het totaal moeten uitmaken;
Het deel met een deeltjesgrootte boven 0. 5 mm is goed voor ongeveer 30% van het totaal;
Het deel met een deeltjesgrootte minder dan 0. 25 mm mag niet minder zijn dan 20%;
Het onderdeel met een deeltjesgrootte hierboven 0. 25 mm is goed voor ongeveer 24%.
Grondstofweergave

3. Voordat het magazijn moet worden gereinigd om stenen, lassenslak en ander puin te verwijderen dat tijdens het installatieproces kan blijven om de nauwkeurigheid van de daaropvolgende inbedrijfstelling te waarborgen.
4. Voor de inbedrijfstelling moet het stoompijpleidingssysteem zorgvuldig worden gecontroleerd om ervoor te zorgen dat het een goede drukvermindering en hydrofobe functies heeft. Op deze manier kan droge en verzadigde tempertenstoom worden verstrekt tijdens het granulatieproces, terwijl de stoomdruk na de drukvermindering van de druk wordt gehandhaafd binnen het juiste bereik van 0. 058-0. 4mpa.
5. Voordat de pelletizer wordt gestart, moet de afstand tussen de drukroller en de ringdiagel correct worden aangepast.
Hoe je ongunstige fenomenen kunt voorkomen tijdens de inbedrijfstelling
1. Als de deeltjes axiale scheuren of radiale scheuren hebben en de pulverisatiesnelheid hoog is en de output laag is, is dit meestal te wijten aan onvoldoende temperatietemperatuur en onvoldoende materiaalrijping. Op dit moment moet de tempertentemperatuur worden verhoogd en moet het stoomvolume worden verhoogd. Bovendien is de snijpositie te ver of is het mes bot, waardoor de deeltjes ook kunnen worden gebroken of gescheurd in plaats van normaal gesneden.
2. Als het deeltjesoppervlak niet glad is en de pulverisatiesnelheid hoog is, kan dit te wijten zijn aan de relatief kleine compressie van de ringstalte. Om deze situatie te verbeteren, moet de ring die compressieverhouding worden verhoogd.

| Model | Capaciteit | Stroom | Dimensie | Gewicht |
| 125 | 80-100 kg/h | 3 kW | 110*35*70 cm | 95 kg |
| 150 | 120-150 kg/h | 4 kW | 115*35*80cm | 100 kg |
| 210 | 200-300 kg/h | 7,5 kW | 115*45*95cm | 300 kg |
| 260 | 500-600 kg/h | 15 kW | 138*46*100 cm | 350 kg |
| 300 | 700-800 kg/h | 22 kW | 130*53*105cm | 600 kg |
| 360 | 900-1000 kg/h | 22 kW | 160*67*150cm | 800 kg |
| 400 | 1200-1500 kg/h | 30 kW | 160*68*145cm | 1200 kg |
3. Als het deeltjesoppervlak glad is, maar de hardheid te hoog is, kan de ring die compressieverhouding te groot zijn. Op dit moment moet de ring die compressieverhouding op de juiste manier worden verminderd.
4. Wanneer het vochtgehalte van de deeltjes hoog is, zal de productie -output afnemen en is de machine vatbaar voor blokkade. Dit kan te wijten zijn aan het falen van de drukverminderingsklep of de stoomval. Daarom moet de drukverminderingsklep worden aangepast om ervoor te zorgen dat de stoomdruk tussen 0 ligt. 1-0. 4MPa, en de stoomval moet worden gewaarborgd om goed te werken.
Wij zijn een professionele fabrikant van pelletmachines. Als u vragen of behoeften heeft, kunt u dat altijdNeem contact met ons op.